Artykuł sponsorowany
Po czym rozpoznać, że zwykły piasek psuje przebieg piaskowania już w pierwszych minutach pracy
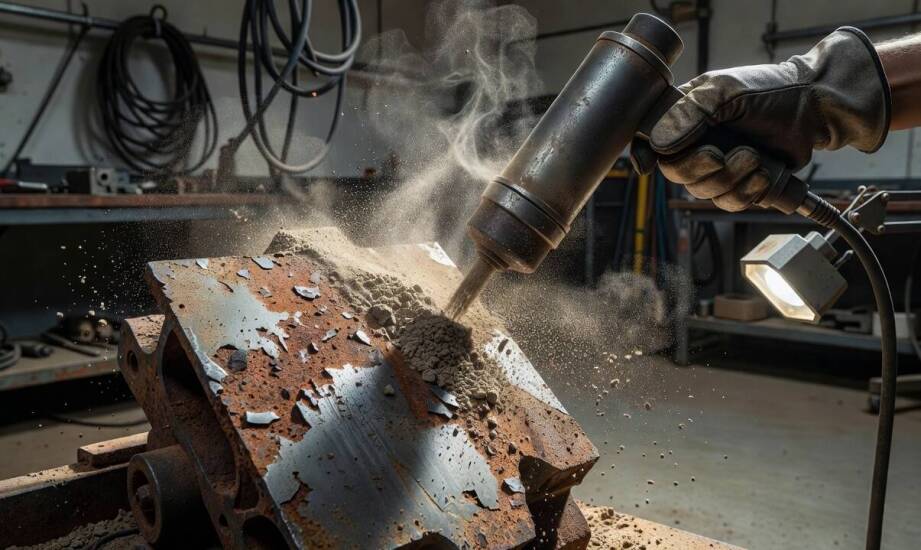
W pierwszych minutach pracy piaskarki materiał często wydaje się odpowiedni. Strumień wypływa równomiernie, a obrabiana powierzchnia zaczyna się powoli oczyszczać z rdzy lub starej farby. Szybko jednak sytuacja potrafi ulec diametralnej zmianie. Strumień zaczyna pulsować, ciśnienie zauważalnie skacze, a efekt na metalu lub betonie staje się nierówny. Obok miejsc nadmiernie wytartych pozostają fragmenty zupełnie niedoczyszczone. Nieodpowiednie ścierniwo zaburza pracę całego układu i zwiastuje poważniejsze problemy z utrzymaniem tempa już na samym początku obróbki.
Różnice w reakcji powierzchni i tempie czyszczenia
Nieoczyszczony surowiec budowlany charakteryzuje się bardzo zmienną wielkością ziaren. Zawiera też spore domieszki gliny, pyłu oraz zanieczyszczeń organicznych, które nie zostały usunięte na etapie wydobycia. Zanieczyszczenia sprawiają, że ziarna nie uderzają w powierzchnię ze stałą energią. Mniejsze i lżejsze drobiny odbijają się od twardych powłok, podczas gdy grubsze frakcje uderzają w materiał z siłą powodującą mikrouszkodzenia. W efekcie tempo czyszczenia wyraźnie spada. Operator próbuje ratować sytuację, wydłużając czas pracy na jednym fragmencie lub podnosząc ciśnienie robocze. Takie działanie rzadko przynosi zamierzony rezultat, zwiększając jedynie ryzyko trwałego uszkodzenia obrabianego detalu.
Wielu wykonawców zakłada, że rozwiązaniem problemu nierównej pracy jest po prostu przejście na czysty piasek kwarcowy. Stosowanie suchego piasku z dużą zawartością krzemionki do piaskowania wiąże się z poważnym zagrożeniem dla zdrowia. Ze względu na emisję niebezpiecznego pyłu, organizacje takie jak NIOSH czy OSHA odradzają używania suchego piasku krzemionkowego w otwartym obiegu. Polskie przepisy BHP również nakładają rygorystyczne ograniczenia w tym zakresie. Właściwe ścierniwo musi być dobierane zgodnie z normami bezpieczeństwa, dlatego na stanowiskach otwartych stosuje się alternatywne, bezpieczne materiały, które zapewniają stałe tempo usuwania zanieczyszczeń przy minimalnym zapyleniu.
Problemy ze sprzętem i stabilnością podawania
Nieregularna frakcja oraz nadmiar wilgoci to główne czynniki niszczące układ pneumatyczny każdej piaskarki. Zbrylone fragmenty blokują węże i zawory dozujące, prowadząc do silnych skoków obciążenia sprężarki. Kompresor musi wtedy pokonywać narastający opór, co skutkuje przegrzewaniem silnika i skraplaniem się dodatkowej wody w instalacji. Wilgotne ziarna zbijają się w twarde bryły, wywołując chwilowe zapychanie dyszy i bardzo ostre wahania przepływu.
Niestabilne podawanie materiału sprawia, że zwykły piasek do piaskowania staje się powodem ciągłych przerw na stanowisku. Zamiast realizować harmonogram, operator traci cenny czas na rozkręcanie instalacji, usuwanie zatorów i regulację zaworów dozujących. Zablokowana dysza ulega znacznie szybszej degradacji, ponieważ nierówne, ostre ziarna zakleszczają się w jej wnętrzu, mechanicznie ścierając powłokę z węglika spiekanego. W skrajnych sytuacjach powtarzające się zatory prowadzą do uszkodzenia zaworów talerzowych.
Materiały poddawane profesjonalnej obróbce zachowują się w układzie pneumatycznym zupełnie inaczej. Producent kruszyw PHU Anmar dostarcza na rynek piasek płukany i suszony, gdzie proces produkcyjny skutecznie eliminuje glinę oraz stabilizuje uziarnienie. Tak przygotowany surowiec nie tworzy zatorów w ciśnieniowym zbiorniku zasypowym. Podawanie przesuszonego materiału przebiega płynnie, co pozwala utrzymać równomierną pracę kompresora i chroni kosztowne elementy eksploatacyjne sprzętu przed przedwczesnym zużyciem.
Dostępność taniego, nieprzygotowanego surowca bywa kusząca przy pracach o dużej skali. Początkowe oszczędności przy zakupie szybko znikają w obliczu rosnących kosztów eksploatacji sprzętu. Niestabilny przebieg obróbki generuje realne straty finansowe związane z nieplanowanymi przestojami oraz koniecznością ciągłego poprawiania niedoczyszczonych powierzchni. Wybór odpowiednio przygotowanego materiału o stałych parametrach i dopuszczonego do użytku przez przepisy pozwala utrzymać pełną ciągłość operacji na budowie lub w warsztacie. Stabilność procesu obróbki strumieniowo-ściernej decyduje o ostatecznej rentowności zlecenia w znacznie większym stopniu niż cena użytego kruszywa.
Kategorie artykułów
Polecane artykuły

Zrównoważony rozwój w kontekście budowy sportowych hal łukowych
Zrównoważony rozwój to kluczowy aspekt współczesnego budownictwa, w tym hal łukowych sportowych. Ekologiczne rozwiązania oraz innowacyjne technologie przyczyniają się do efektywności energetycznej i minimalizacji negatywnego wpływu na środowisko. W kontekście obiektów sportowych istotne jest projekt

Poradnik: Jak przygotować rolniczy ciągnik do sezonu po naprawie?
Przeglądy przed sezonem są niezwykle istotne dla rolników, gdyż pozwalają na utrzymanie ciągnika w dobrym stanie technicznym oraz uniknięcie awarii podczas pracy. Regularne przeglądy i konserwacje umożliwiają wczesne wykrycie potencjalnych problemów, co może zapobiec kosztownym naprawom i przestojom