Artykuł sponsorowany
Remont linii rozlewniczej bez długiego przestoju — od diagnozy do uruchomienia
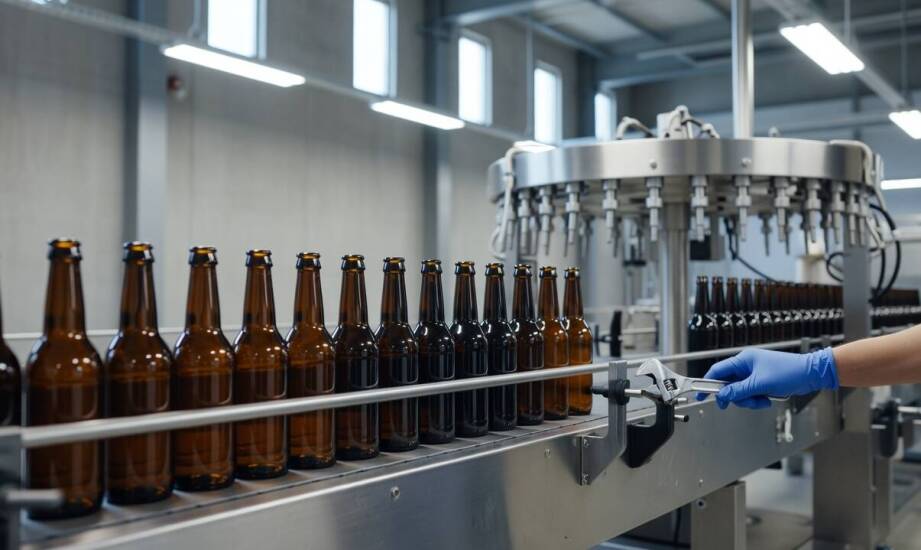
W zakładach przetwórczych ciągłość pracy maszyn determinuje rentowność całego procesu produkcyjnego. W nowoczesnych liniach rozlewniczych nawet pojedyncze zużyte podzespoły ulegają stopniowej degradacji, co ostatecznie zaburza rytm napełniania, mycia oraz pakowania podczas całej zmiany. Nierównomierny przepływ medium lub opóźnienia w zamykaniu opakowań szybko prowadzą do odczuwalnego spadku wydajności całej instalacji. Skuteczna eliminacja tych wąskich gardeł wymaga szybkiej reakcji, zanim drobna usterka przerodzi się w rozległą awarię zatrzymującą główny ciąg. Podejście to zakłada precyzyjną diagnostykę problemu i elastyczne wpisanie działań naprawczych w istniejący harmonogram operacyjny zakładu.
Jak rozpoznać objawy mechanicznego zużycia podzespołów
Precyzyjne oddzielenie błędnych nastaw operatorów od fizycznego wyeksploatowania komponentów stanowi pierwszy krok do przywrócenia pełnej sprawności układu. Nierównomierny obrót rolek transportowych oraz pojawiające się wibracje wskazują zazwyczaj na mechaniczne zużycie łożysk lub prowadnic. Uciążliwy hałas i powtarzalne ślady na przenoszonym materiale sygnalizują postępującą degradację powierzchni elementów tocznych. Z kolei spadek ciśnienia w układzie dozującym oraz wydłużony czas napełniania butelek pojawiają się przy nieszczelności zaworów i twardnieniu uszczelek. Tego typu symptomy utrzymują się mimo korekty parametrów na panelu sterowania. Wracają one bardzo szybko po resecie maszyny, co wyraźnie odróżnia je od jednorazowej usterki elektronicznej lub ludzkiego błędu.
Weryfikacja stanu technicznego opiera się na dokładnych oględzinach wizualnych, pomiarze drgań oraz kontroli szczelności pod obciążeniem. Wykorzystanie kamer termowizyjnych i czujników akustycznych pozwala zlokalizować źródło problemu bez konieczności całkowitego demontażu poszczególnych modułów. Docelowy zakres interwencji uzależnia się bezpośrednio od zgromadzonych wyników pomiarowych. Punktowa wymiana uszkodzonego elementu sprawdza się wyłącznie przy izolowanym defekcie jednego detalu. Częściowa modernizacja staje się konieczna, gdy degradacja dotyczy całej sekcji odpowiadającej za konkretny etap procesu. Kompleksowa przebudowa ciągu ma z kolei uzasadnienie w przypadku jednoczesnej awaryjności układów transportowych, dozujących i myjących.
Planowanie prac i rygorystyczne wymagania higieniczne
Ingerencja w strukturę pracujących maszyn wymaga ścisłego dopasowania do harmonogramu pracy konkretnego przedsiębiorstwa. Kolejność poszczególnych czynności ustala się wokół krótkich okien produkcyjnych występujących między kolejnymi zmianami oraz podczas zaplanowanych postojów na mycie instalacji. Dostęp inżynierów do określonych odcinków linii ogranicza się do absolutnego minimum. Technikę interwencji rozkłada się na niezależne etapy, aby uniknąć konieczności blokowania całej hali na długie dni. Zazwyczaj bieżące prace remontowe linii rozlewniczych obejmują weryfikację układów sterowania, wymianę zużytej pneumatyki, regenerację zaworów oraz osiowanie ciągów. Wykwalifikowane ekipy techniczne przygotowują wcześniej prefabrykaty, co znacząco skraca czas przestoju.
Wybór odpowiednich komponentów zamiennych odgrywa kluczową rolę w utrzymaniu bezpieczeństwa finalnego produktu. Zgodność materiałów z branżowymi normami higienicznymi determinuje sukces modernizacji w sektorze spożywczym, kosmetycznym czy chemicznym. Wykorzystanie stali nierdzewnej 316L o chropowatości powierzchni Ra na poziomie maksymalnie 0,8 µm oraz szlifowanych spoin TIG to standard ułatwiający skuteczne mycie CIP (Cleaning in Place). Zastosowanie certyfikowanych uszczelek z EPDM lub PTFE oraz odpowiednie profilowanie rur pomagają ograniczyć ryzyko powstawania martwych przestrzeni. Sama klasa wykorzystanego materiału nie gwarantuje jeszcze pełnej higieniczności, ponieważ równie ważna pozostaje konstrukcja samych połączeń oraz łatwość ich bieżącego czyszczenia. Nieszczelności i chropowate mikroszczeliny sprzyjają odkładaniu się zanieczyszczeń, co w dłuższej perspektywie grozi skażeniem towaru.
Zakończenie prac mechanicznych i spawalniczych nie oznacza natychmiastowego powrotu do standardowego trybu produkcji. Zespół serwisowy musi najpierw przeprowadzić rygorystyczne testy szczelności ciśnieniowej oraz zaawansowaną próbę funkcjonalną przy pełnym obciążeniu zmodernizowanego systemu. Wykonuje się wtedy próbne przebiegi z wykorzystaniem czystej wody lub neutralnego roztworu buforowego, aby zyskać całkowitą pewność, że do obiegów nie przedostają się mikrozanieczyszczenia poremontowe. Szczegółowa kontrola precyzji parametrów dozowania i poprawności mechanicznego transportu ostatecznie weryfikuje, czy maszyna odzyskała swoją nominalną wydajność. Stabilne ciśnienie w magistralach zasilających, równomierny przepływ obsługiwanego medium oraz brak najmniejszych wycieków potwierdzają gotowość do bezpiecznego wznowienia procesu rozlewu. Projektując i budując układy przemysłowe jako Xoni Group, prowadzimy takie wdrożenia od precyzyjnej diagnostyki sprzętowej aż po finalne kalibracje, upewniając się o pełnej zgodności instalacji z wymaganiami sanitarnymi.
Kategorie artykułów
Polecane artykuły
Zrównoważony rozwój w kontekście budowy sportowych hal łukowych
Zrównoważony rozwój to kluczowy aspekt współczesnego budownictwa, w tym hal łukowych sportowych. Ekologiczne rozwiązania oraz innowacyjne technologie przyczyniają się do efektywności energetycznej i minimalizacji negatywnego wpływu na środowisko. W kontekście obiektów sportowych istotne jest projekt
Poradnik: Jak przygotować rolniczy ciągnik do sezonu po naprawie?
Przeglądy przed sezonem są niezwykle istotne dla rolników, gdyż pozwalają na utrzymanie ciągnika w dobrym stanie technicznym oraz uniknięcie awarii podczas pracy. Regularne przeglądy i konserwacje umożliwiają wczesne wykrycie potencjalnych problemów, co może zapobiec kosztownym naprawom i przestojom